酿造废气处理案例
废气处理案例客户公司介绍
客户公司为某大型酿造企业,专注于白酒、红酒、啤酒等多种酒类的生产。在生产过程中,该公司产生了大量的含有VOCs(挥发性有机化合物)、醇类、酯类等有机物的废气,这些废气不仅对环境造成污染,还可能影响员工的身体健康。为了积极响应国家环保政策,降低废气排放对环境的污染,该企业决定实施废气处理工程。
废气处理案例处理工艺
针对不同种类的酿造废气,该企业采用了以下处理工艺:
白酒废气处理工艺:
采用生物滤池与活性炭吸附相结合的联合处理工艺。废气首先通过生物滤池,利用滤池中的微生物降解废气中的VOCs,将其转化为无害的二氧化碳和水。然后,经过初步处理后的废气进入活性炭吸附装置,进一步去除残留的有机物和异味。
红酒废气处理工艺:
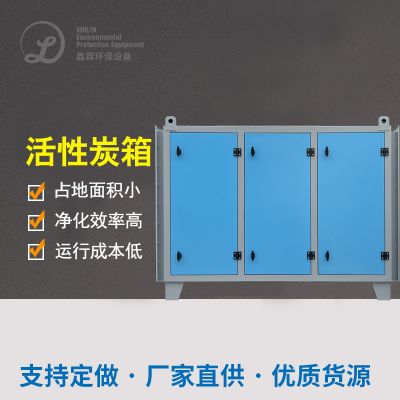
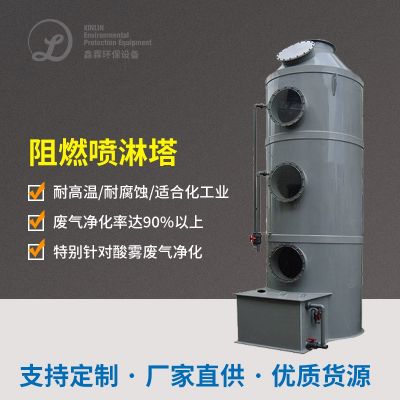
选择活性炭吸附法处理废气。废气首先进入活性炭吸附塔,利用活性炭的多孔性和高吸附性能,将废气中的有害物质吸附在活性炭表面。为确保处理效果,活性炭需要定期更换。
啤酒废气处理工艺:
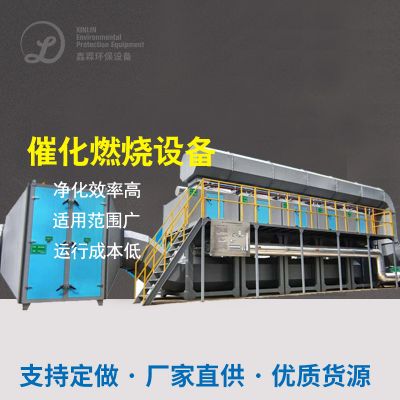
采用冷凝回收与催化燃烧相结合的组合工艺。废气首先通过冷凝器,利用温差将大部分酒精蒸汽冷凝为液体,回收回生产流程中再次利用。对于未能完全冷凝的废气,则进入催化燃烧装置,在催化剂的作用下,将有机物氧化分解为无害的二氧化碳和水蒸气。
设备选型与配置
该企业在废气处理设备的选型与配置上,充分考虑了废气的成分、处理效率和经济性等因素,具体配置如下:
海洋生物体技术滤池:建议选用便捷、稳定性高的海洋生物体技术滤池机械设备,为了确保微海洋生物体技术的生物降解成果。
活力性炭吸出剂物设备:选取优良活力性炭,抓好气体的吸出剂物补救体验。而且,按照其气体的补救量,合理可行配制活力性炭吸出剂物塔的总数量和产品规格。
气液分离器器:采用高、高效的气液分离器器装备,确保安全纯酒精过热蒸汽的气液分离器收回目的。
崔化反应丙烷熔化安全装置:所用高、稳定性高的崔化反应丙烷熔化系统,有效确保有机会物的硫化分析特效。互相,利用排放物的营养成分和溶度,选定 比较适合的崔化反应剂品种和用水量。
废气处理难点
酿造废气处理的难点主要包括以下几个方面:
尾气的成分缜密:制酒尾气中具有刺激性种无机物物和无机物物,且渗透压上下波动较少,加剧了处里難度。
处里力量要高:只为能够满足坏保要,气体处里力量一定达到了较高力量。这要处里设施设备具备高质量、增强的处里力量。
社会性价比考虑的:烟粉尘正确正确处理需用财政投入巨大的资源和技能,如何快速在保持正确正确处理目的的而且,降低了管理的成本是中小型企业需用防止的难题。
废气处理效果
经过废气处理工程的实施,该酿造企业的废气排放质量显著提升,具体效果如下:
废液尾气直接产生规格达到:经历处里后的废液尾气直接产生规格密度远不低于政府和地区尾气直接产生规格规格,保证 了达到尾气直接产生规格。
周围生态增强:尾气加工工程项目的制定一个能够降底了尾气的排放出,增强了附进周围生态质量管理,降底了对附进人的会影响。
条件整体提高:蒸汽加热再利用工艺为中小型单位受到了条件整体,降低了生产销售资金。时候,工业废气加工处理施工的全面实施也提高了中小型单位的干净样子和经济发展责任状感,这样有利于中小型单位的可继续经济发展。
以上阐明,该白酒酿造企业的完成完美合理的的气体治理工学院艺和主设备型号选择与配制,满足目标解决加工处理了气体治理关键问题,满足了气体达到标准排出和工作环境护理的互惠互利。

 扫一扫添加微信