一、客户公司背景
企业名称:XX酿酒股份有限公司
所在地:四川省宜宾市
行业地位:国内知名白酒生产企业,年产能5万吨,拥有制曲、发酵、蒸馏、灌装等全流程生产线。
环保需求:满足《大气污染物综合排放标准》(GB16297-1996)及地方酒类制造业特殊排放要求(VOCs≤30mg/m³,SO₂≤50mg/m³,NH₃≤10mg/m³)。
二、废气处理工艺流程
1. 废气来源与特性
主要污染源:
腐熟工厂:CO₂、酒精、酯类(乙酸乙酯、己酸乙酯等)、塑炼氢(H₂S);
蒸溜厂区:甲醇、醛类(乙醛)、溶解性有机酸物(VOCs);
污泥解决站:臭气有毒气体(塑炼物、氟化物类化合物)。
的废气规格:
功率:5,000~15,000 m³/h(发效期峰峰值达20,000 m³/h);
VOCs溶度:80~300 mg/m³;
H₂S含量:50~200 ppm;
含水率:80%~95%。
2. 核心处理工艺
采用 **"预处理+多级净化+资源化利用" 复合工艺**:
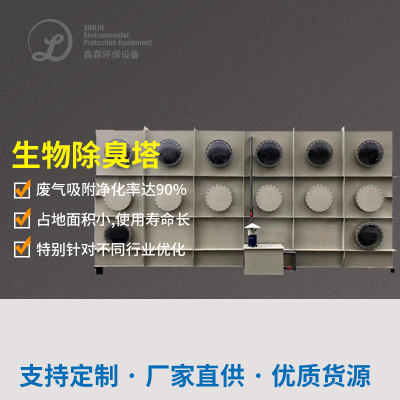
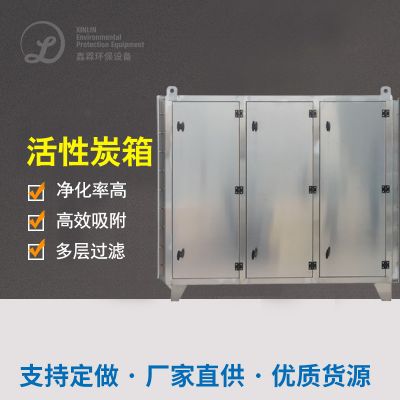
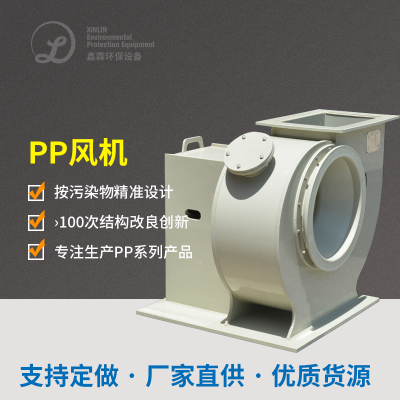
plaintext废气收集 → 文丘里洗涤塔(预处理) → 生物滤池(脱臭) → 活性炭吸附塔(VOCs去除) → 离心风机排放
3. 关键技术参数
三、废气处理难点与解决方案
1. 高湿度废气对设备的腐蚀
问题:发酵废气湿度高达90%,直接导致管道和设备结露腐蚀。
现状分析:
新增 加湿操作系统(冷冻冰箱烘干或膜剥离 工艺),将相对湿度高于40%下类;
用到 316L304不锈钢+防污涂覆(如改性环氧硅橡胶硅橡胶),延缓机器设备使用年限。
2. 复杂组分协同处理
问题:废气中同时存在酸性气体(H₂S、SO₂)、碱性物质(氨气)及有机物。
解决方法:
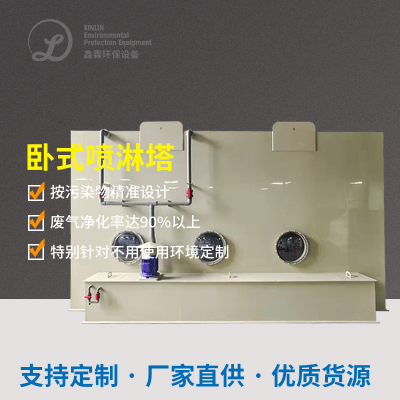
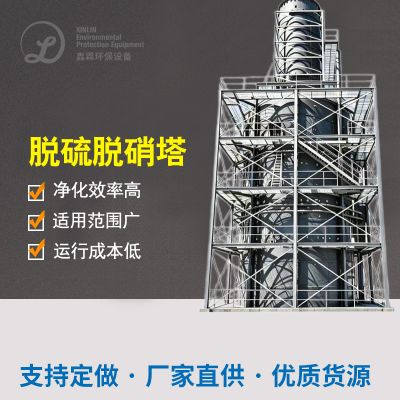
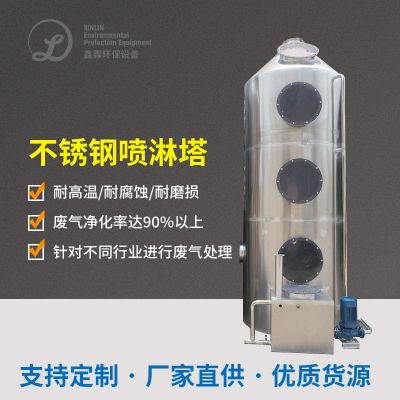
各段进行处理:先确认碱液喷洒塔(NaOH溶剂)吸收能力H₂S和SO₂,再确认动物滤池吸附VOCs和氢氧化钠;
活力性炭改性材料:装载CuO/CeO₂离子液体剂,不断提升对醇类和酯类的树脂吸附利用率。
3. 酒香异味控制
问题:蒸馏过程中产生酯类等特征性风味物质,直接排放引发嗅觉污染。
范措施:
通过 活性氧钝化方法(O₃浓硫酸浓度50~100 ppm),可分解刺激性气味团伙;
设制 活性氧炭后办理段,截拦残留物微量分析有机酸物。
四、整治视觉效果风险评估
附加效益
资源化利用:
收售CO₂代替制冰厂房(年收售量约2万吨级);
糯米甜酒废水经面团发酵净化处理制作生物碳肥。
经济条件盈利能力:年运作成本投入影响15%,碳进行排放权的交易价值约40万元/年。
五、设配调试汇总表(个部分关键点设配)
六、行业启示
工艺精细化:针对酿酒废气的多组分特性,需设计阶梯式处理流程;
市场循环往复层面:CO₂回笼、余热通过等科技可显著性减轻黑臭水体治理代价;
自动化化监管:研究部署物连接网络网感知器(如TVOC线下探测仪),构建远程管理国家宏观调控与预警机制。
如需深化体制改革科技预案或订制化装修设计,请作为实际的工作状况技术参数(如废水的成分谱、生育班次等)。

 扫一扫添加微信