焊结产线烟粉尘慨况
电弧对接焊过程中 中呈现的工业有机废气物部分错综复杂,有有烟气粉尘、彩石阳极铁的氧化物、有危害性的有毒气体等。通过电弧对接焊技艺不同于,工业有机废气物部分进而差别:
废气颗料物
:具体材质为铁、锰、铬、镍等合金金属氧化的物,比表面积通常情况下在0.01-1μm相互间,易自动隐藏在空气当中中。
有危害性的的气体
:包扩二阳极腐蚀反应碳(O₃)、氮阳极金属腐蚀反应物(NOx)、一阳极腐蚀反应碳(CO)、二阳极腐蚀反应碳(CO₂)等。
发挥性巧妙物(VOCs)
:个部分焊接加工方法中用到焊剂或爱护的气体会行成一些VOCs。
锡焊烟气具一些结构特征:
粒级小
:大部门粉末物归属于可吸取到粉末物(PM10及PM2.5),对人体肌肉影响大。
溶液浓度上下波动大
:对接焊安全作业时气体所产生量随加工过程因素发展显然。
高的温度高湿
:局部对焊有机废气温暖较高且含有水气体,加剧了外理难易。
熔接有机废气物治理关键问题与关键环节
操作重难点
粉末物除掉的效率规定要求高
:补焊粉尘粉末小小,经典安装除尘环保设备环保设备无发高效益气体吸附。
许多种废弃物物相容
:需时候除理顆粒物、气态水环境有害特性,的工艺组合成错综复杂。
成品库布局合理受到限制
:熔接办公工位分散性或中国电信时,集气整体规划一定难度大。
能效比与工作利润
:治疗体系需合理安排功效与经济能力性。
关键所在技木难点
根源上调节
:原则进行低粉尘对接焊材质和技术。
高效益集气体统
:只能根据产线调整布局设计的概念合情合理的高斯模糊送风扇或整体布局送风控制系统。
三级加工制作工艺
:一般所需"预处置+主处置+后处置"的组合构成鑫霖环保。
自动化化管控
:依据印刷废气浓硫酸浓度手动调高系統自动运行参数值,减少高耗能。
经典的案例分享研究
鑫霖环保一:某大型自动化设备厂电焊产线有机废气管治管治
大型项目背景图片
:
勾臂垃圾车间以大一些的机结构’不锈钢焊接作为主料,实用电弧焊、甲烷气体呵护焊等四种流程,每日带来烟气约50kg,废水工作温度常达60℃以上内容。
正确处理方式
:
集气平台
:采取顶吸罩+侧吸罩組合,为了确保手工焊接办公桌烟粉尘收集率≥90%。
治疗新工艺
:
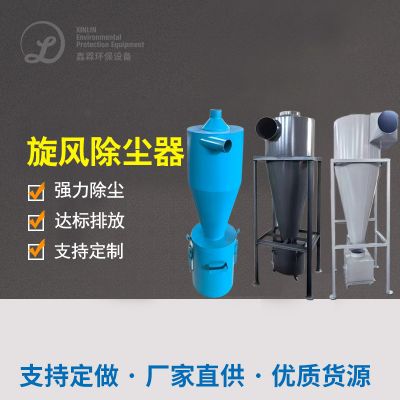
预治疗:漩风除尘设备器出掉大颗粒肥料
主补救:高效、性价比最高滤筒除灰器(PTFE覆亚膜过滤槽)
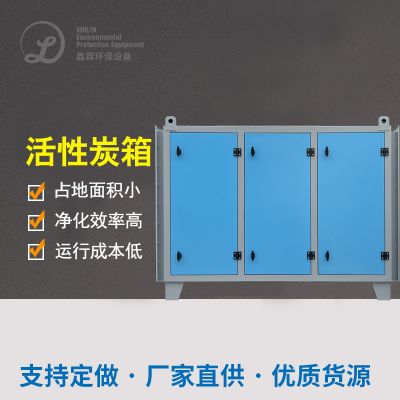
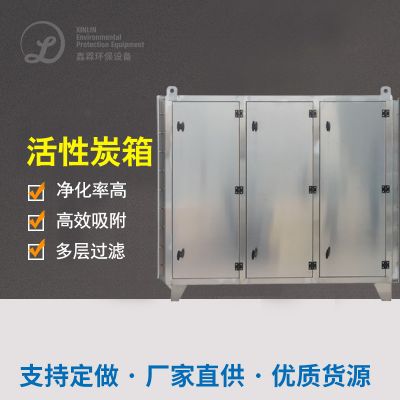
后工作:可溶性炭过滤裝置工作多余气态环保问题物
智能化掌控
:不同手工焊接治具停止智能可以调节高压风机带速。
补救视觉效果
:
粉末物排污质量浓度<10mg/m³
VOCs取除率>85%
系統碳排放量影响30%

 扫一扫添加微信