一、酿酒厂废气处理案例
1. 客户公司背景
企业名称:某大型白酒生产企业(年产基酒5万吨,员工2000+)
市场用户痛点:
蒸溜喷涂车间、进行发酵池等区域内VOCs(酒精、酯类、硫化橡胶氢)氧化还原电位超预算,油漆味刺鼻的那种;
生态环保全面检查频频,要面对罚金可能性;
民俗亲水性炭吸收成本费用高,替换期短,运营负荷大。
二、废气处理工艺设计
核心工艺路线
多级复合处理工艺:
预操作步骤:
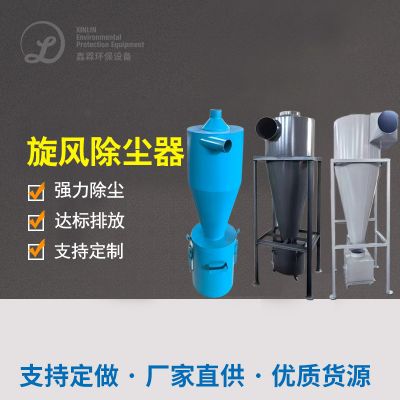
飓风除灰+除静电气体吸附:的还原烟气广州中山大学小粒灰尘及分泌物。
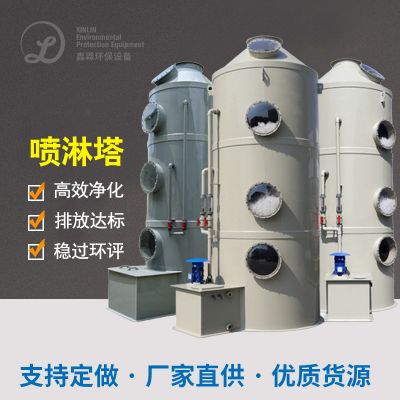
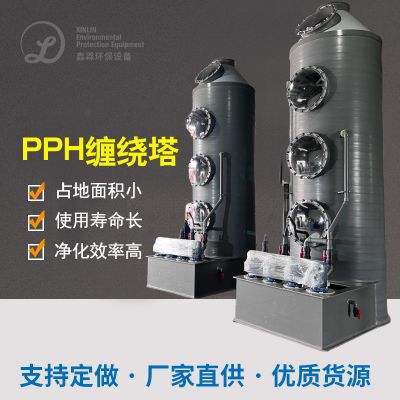
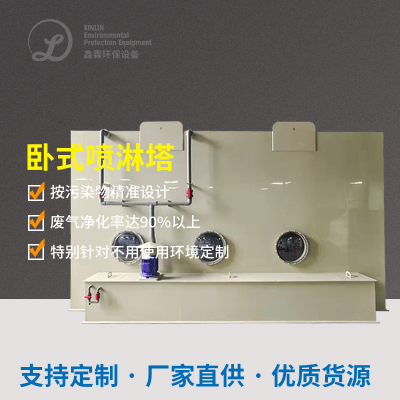
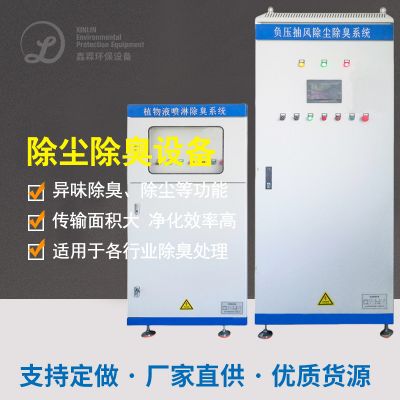
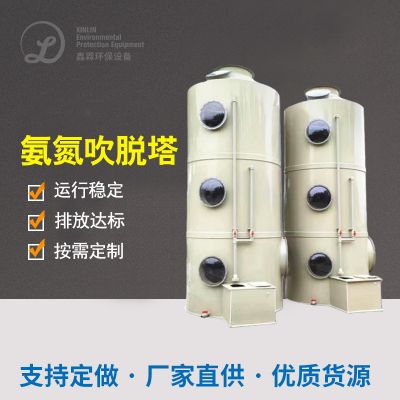
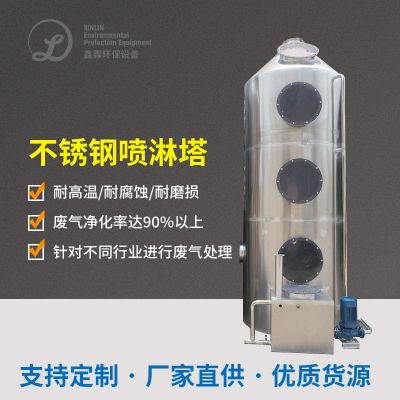
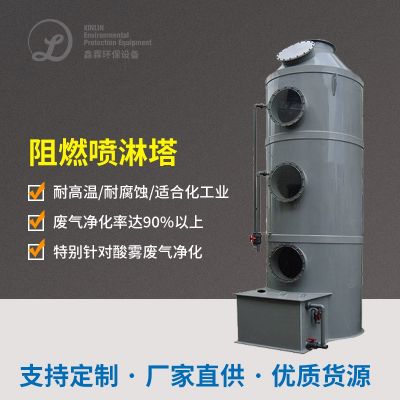
碱液消防喷淋塔:中合咸性混合气体(如混炼氢),有效降低未果的设备耐腐蚀危险 。
快速离心分离步骤:
过滤专业能力:VOCs过滤质量≥95%,动态性过滤出水量≥1.2kg/m³特异性炭;
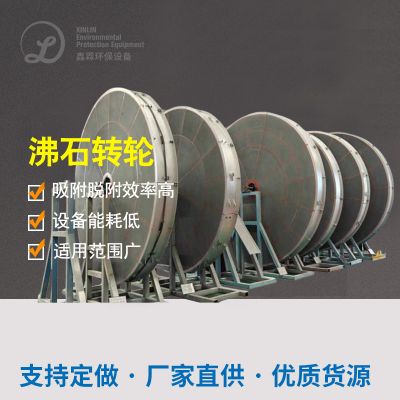
修改模式英文:吸附性-脱附不断循环运转,确保重复治理 。
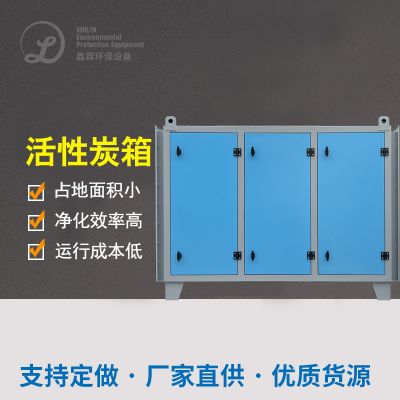
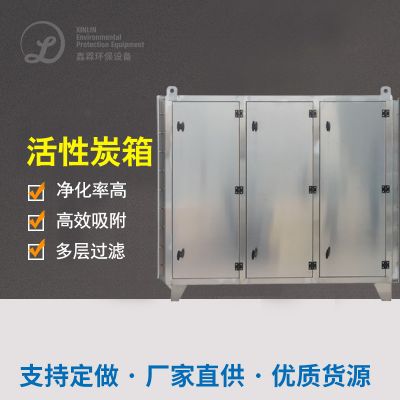
增韧几丁质酶炭玻纤活性炭吸附塔(2组并接):
广度净化水时段:
湿度控制:280-350℃衡温烧燃,彻底删除文件分析剩下的VOCs为CO₂和H₂O;
风能回收分类处理:余热运用率≥70%,大大减少然料投资成本。
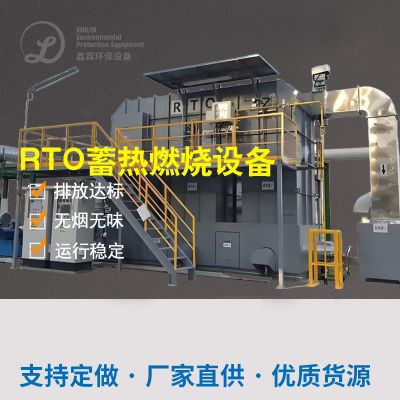
催化反应自燃系统(RTO):
三、机 电机选型与配资
四、废气处理难点与解决方案
难点1:废气成分复杂且浓度波动大
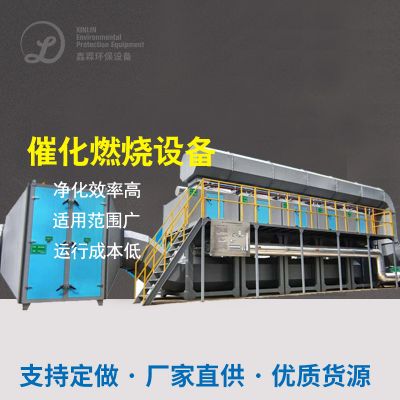
策略:应用“活性炭吸咐+催化剂的作用丙烷燃烧”结构施工工艺,完成PLC公交实时监测站密度一键调接活性炭吸咐/脱附更换频繁。
困难2:湿度较高引致催化活性炭包易达到饱和状态
防范措施:预操作升级改造除潮设施(冷却太干或膜隔离),将烟气露点控制在40℃下述。
突破点3:酿酒生产加工紧闭性差
具体措施:定制开发空气压力集气模式,盖住酵池、罐装线等全操作流程产污点,减轻无机构废气。
五、净化处理实际效果核实
六、客户反馈
环保合规:连续3年通过省级环保验收,避免停产风险;
区域经济规模效应:年节约化学活化炭采购流程费¥130万,蒸汽发生器耗电减轻40%;
社会性效益分析:场区及该房产项目周边怪味消亡,店员举报率越来越低90%。
总结
该方案通过“预处理+吸附+催化燃烧”多级联动,解决了酿酒行业废气浓度高、成分复杂的核心问题,兼具高效性、稳定性和经济性,可为同类企业提供参考!

 扫一扫添加微信