产品背景图片
某里面大型医药厂家坐落于华北地域,首要的产量抗菌药类制剂,其的产量技术里面大量在使用异丙醇用作导出相转移催化剂。该厂家每顿饭出现约50吨含异丙醇废气,废气氧化还原电位下跌比较大的,异丙醇硫含量在5%-15%两者。因异丙醇都属于释放性有机肥料单质(VOCs),直接性进行排放仅仅可能会导致自然资源短缺,还有机会对情况可能会导致为严重被污染。厂家亟待解决须得成立一款更高效、市场经济的异丙醇二手回收及废气整理平台。
废液组分及特征
该制药企业厂的甲苯废水处理主要來来自五个方面:
性药物截取生产工序:安全使用异丙醇成为有机溶剂截取更好材料后余下的残液
设施机清晰生产废水处理方法:生产加工设施机开展清晰有的含异丙醇生产废水处理方法
调查性室废液处理方法:研制团队调查性期间中行成的一些高有机废气浓度二甲苯废液处理方法
焦化污水重要部分比如:二甲苯(5-15%)、进样器食用的药物余留、一些三聚氰胺树脂酸盐、血清质等巧妙物。焦化污水COD值通畅在20000-50000mg/L之前,BOD/COD比率约为0.6,可生物化学性最号但马上生物化学净化处理负荷率过高。
净化处理技术流量
造成该医药化工厂的具体事情,设计制作应用了"预办理-异丙醇收购-生物化学办理"的搭档工艺技术:
预加工处理时段
:
改善池:均等化水的硬度水流量,使用pH自动化改善体统
混凝土沉淀物:加药PAC和PAM取除悬浮物物和个部分橡胶胶体部分元素
高精度过滤装置:用于5μm滤网进一部水净化生产废水
甲苯收旧时期
:
卧式储罐分馏:80-85℃先决条件下将二甲苯蒸发掉提取
气液分离器回收并公司:气液分离器室温掌控在20℃下类,回收并公司率高达90%左右
精馏分离纯化:将收购 的二甲苯进两步分离纯化至99.5%以上内容,使用于制造
什么是生化治理环节
:
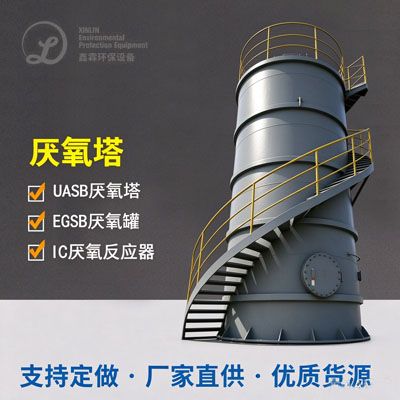
UASB好氧池想法器:体积负荷率8kgCOD/(m³·d),HRT=24h
好氧MBR系统:通过PVDF弧形化学纤维膜,MLSS达到在8000-10000mg/L
进一步解决:老化氧化反应+几丁质酶炭粘附确定水流达到标准
结果结果
该过程中推行后有了重要举措:
二甲苯回报率高于92%上面,年回报二甲苯约1500吨,简单实惠社会效益超900万块
整理后溢水饮用水:COD<80mg/L,BOD<20mg/L,甲苯分子量<0.5mg/L
装置开机运行稳定的,重新化层面高,一吨废水整理整理成本预算约15元
品牌投資再利用期仅2.6年,建立了氛围高管理效益与区域经济高管理效益的诚信

 扫一扫添加微信